آموزش جوشکاری استیل از صفر تا صد؛ انتخاب روش، الکترود و فیلر مناسب

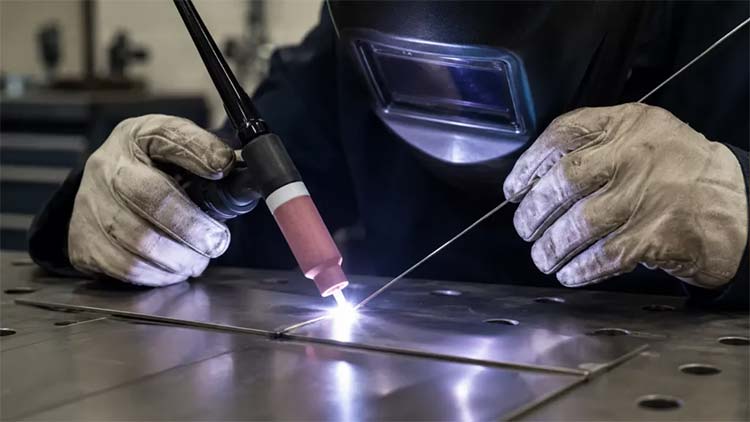

جوشکاری استیل با جوشکاری فولاد معمولی تفاوتهایی دارد و اگر ماده مصرفی، روش جوشکاری یا حرارت ورودی بهدرستی انتخاب نشود، نتیجه نهایی میتواند از نظر ظاهر، مقاومت و دوام مناسب نباشد.
در تجربه هفتساله تیم تکنوتامین در تأمین الکترود، فیلر و سیم جوش برای صنایع نفت، گاز و پتروشیمی، بارها دیدهایم که انتخاب نادرست ماده مصرفی نهتنها باعث دوبارهکاری شده، بلکه در مواردی مانند جوشکاری مخازن پتروشیمی، منجر به نشت و توقف خط تولید شده است. همین تجربه ما را به این جمعبندی رساند که آموزش جوشکاری استیل باید از یک سؤال ساده شروع شود:
برای جوشکاری استیل، اول باید چه چیزی را انتخاب کنیم؟
پاسخ این است که ابتدا باید جنس و گرید فلز پایه مشخص شود، سپس روش جوشکاری و در نهایت فیلر یا الکترود مناسب انتخاب شود. این نکته مهم است چون انتخاب ماده مصرفی فقط براساس عدد ۳۰۸، ۳۰۹ یا ۳۱۶ انجام نمیشود.

توی این پک فوق العاده،جوشکاری رو جوری یاد میگیری که تو هیچ کلاس آموزشی یا پک دیگه ای نه دیدی نه شنیدی! جوشکاری رو سریع و راحت یاد بگیر وحسابی پول دربیار!
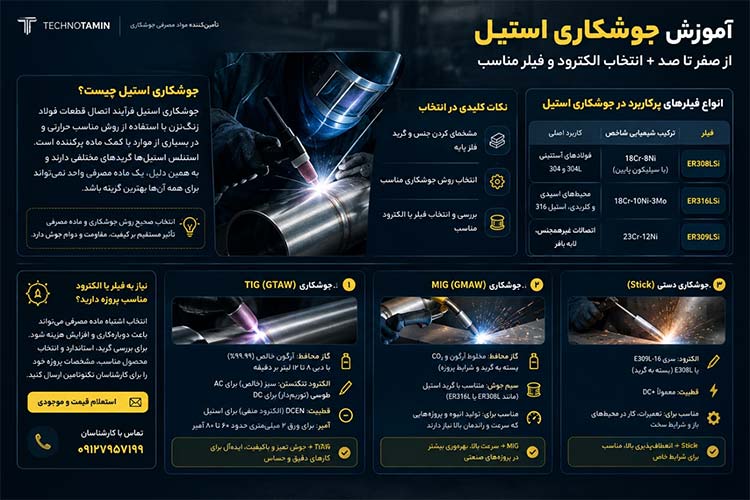
جوشکاری استیل چیست؟
جوشکاری استیل فرآیند اتصال قطعات فولاد زنگنزن با استفاده از روش مناسب حرارتی و در بسیاری از موارد با کمک ماده پرکننده است. استنلس استیلها گریدهای مختلفی دارند و به همین دلیل یک ماده مصرفی واحد نمیتواند برای همه آنها بهترین گزینه باشد.
بر اساس استاندارد AWS A5.4 (استاندارد الکترودهای فولاد ضدزنگ)، فیلرها بر اساس ترکیب شیمیایی و خواص مکانیکی دستهبندی میشوند. برای مثال:
| فیلر | ترکیب شیمیایی شاخص | کاربرد اصلی |
|---|---|---|
| ER308LSi | ۱۸Cr-۸Ni با سیلیکون پایین | فولادهای آستنیتی ۳۰۴ و ۳۰۴L |
| ER316LSi | ۱۸Cr-۱۰Ni-۳Mo | محیطهای اسیدی و کلریدی، استیل ۳۱۶ |
| ER309LSi | ۲۳Cr-۱۲Ni | اتصالات غیرهمجنس، لایه بافر |
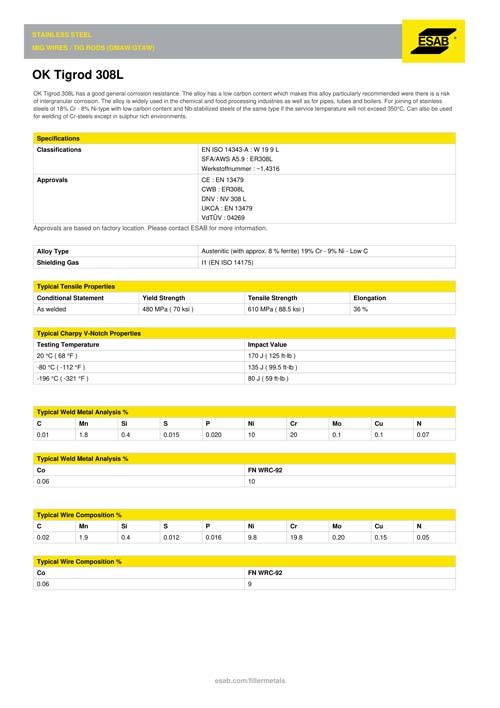
دیتاشیتهای رسمی ESAB نیز همین تفکیک را در محصولات OK Tigrod 308LSi، 316LSi و 309LSi نشان میدهند. این دیتاشیتها بهصورت رسمی از سایت سازنده قابل دریافت است و در صفحه هر محصول در وبسایت تکنوتامین نیز قرار داده شده است.
نیاز به فیلر یا الکترود مناسب پروژه دارید؟
انتخاب اشتباه ماده مصرفی میتواند باعث دوبارهکاری و افزایش هزینه شود. برای بررسی گرید، استاندارد و انتخاب محصول مناسب، مشخصات پروژه خود را برای کارشناسان تکنوتامین ارسال کنید.
با این اپلیکیشن ساده، هر زبانی رو فقط با روزانه 5 دقیقه گوش دادن، توی 80 روز مثل بلبل حرف بزن! بهترین متد روز، همزمان تقویت حافظه، آموزش تصویری با کمترین قیمت ممکن!
همچنین میتوانید از طریق شماره تلفن ۰۹۱۲۷۹۵۷۱۹۹ مستقیماً با کارشناسان تکنوتامین در تماس باشید.
سه روش مهم برای جوشکاری استیل
۱. جوشکاری TIG (GTAW)
جوشکاری TIG یکی از گزینههای مهم برای اتصال استیل است، مخصوصاً زمانی که کنترل حوضچه مذاب و کیفیت ظاهری جوش اهمیت زیادی داشته باشد.
پارامترهای کلیدی برای TIG استیل:
- گاز محافظ: آرگون خالص (۹۹.۹۹٪) با دبی ۸ تا ۱۲ لیتر بر دقیقه
- الکترود تنگستن: سبز (خالص) برای AC، طوسی (توریمدار) برای DC
- قطبیت: DCEN (الکترود منفی) برای استیل
- آمپر: برای ورق ۲ میلیمتری حدود ۶۰ تا ۸۰ آمپر
در این روش، انتخاب فیلر اهمیت زیادی دارد و باید با گرید فلز پایه و شرایط سرویس هماهنگ باشد. در مطالب هنر فردی نیز TIG بهعنوان روشی با جوش تمیز و باکیفیت معرفی شده است.
۲. جوشکاری MIG (GMAW)
برای پروژههایی که سرعت و نرخ تولید مهمتر است، MIG میتواند انتخاب مناسبی باشد. در این حالت نیز سیم جوش باید با متریال پایه مطابقت داشته باشد.
نکته تخصصی: برای استیل، از گاز محافظ آرگون + ۲٪ CO₂ یا آرگون + ۲٪ اکسیژن استفاده میشود. استفاده از CO₂ خالص برای استیل توصیه نمیشود چون باعث اکسیداسیون و کاهش مقاومت خوردگی میگردد.
۳. جوشکاری با الکترود دستی (SMAW)
برای کارهای صنعتی، تعمیراتی و شرایطی که قابلیت حمل تجهیزات مهم است، SMAW یا جوشکاری با الکترود دستی همچنان بسیار کاربردی است. هنر فردی نیز روی قابلحملبودن این روش و کاربرد آن در فضای باز تأکید کرده است.
الکترودهای رایج استیل در SMAW:
- E308L-16: برای استیل ۳۰۴ و ۳۰۴L
- E316L-16: برای استیل ۳۱۶ و ۳۱۶L
- E309L-16: برای اتصالات غیرهمجنس
برای جوشکاری استیل ۳۰۴ چه مادهای مناسب است؟
یکی از سؤالهای رایج این است که برای استیل ۳۰۴ چه فیلری انتخاب کنیم. در حالت کلی، خانواده ۳۰۸ برای آلیاژهای آستنیتی رایج از نوع ۱۸Cr-۸Ni گزینه شناختهشدهای است، اما انتخاب نهایی باید با توجه به دیتاشیت سازنده و شرایط واقعی پروژه انجام شود.
تجربه واقعی: در یکی از پروژههای پتروشیمی، مشتری برای جوشکاری لولههای استیل ۳۰۴ اصرار داشت از فیلر ۳۱۶ استفاده کند. پس از بررسی دیتاشیت و شرایط سرویس (دمای محیط، نوع سیال، عدم وجود کلرید)، مشخص شد فیلر ۳۰۸LSi نهتنها پاسخگو است، بلکه به دلیل سیلیکون پایینتر، جوش تمیزتری نیز ایجاد میکند. این تغییر انتخاب، حدود ۳۰٪ هزینه فیلر را کاهش داد.
محصول رسمی ESAB یعنی OK Tigrod 308LSi نیز برای آلیاژهای آستنیتی ۱۸Cr-۸Ni معرفی شده است.
فیلر ۳۱۶ چه زمانی انتخاب میشود؟
وقتی پروژه با استیلهای نوع ۳۱۶ و محیطهایی با نیاز بالاتر به مقاومت خوردگی سروکار دارد، خانواده فیلرهای ۳۱۶ اهمیت بیشتری پیدا میکنند.
طبق اطلاعات رسمی ESAB، OK Tigrod 316LSi دارای مولیبدن است و برای فولادهای آستنیتی ۱۸Cr-۸Ni و ۱۸Cr-۱۰Ni-۳Mo طراحی شده و برای محیطهای اسیدی و کلریدی نیز مقاومت خوردگی خوبی دارد.
نکته تخصصی: وجود ۲ تا ۳ درصد مولیبدن در فیلر ۳۱۶ باعث میشود مقاومت به خوردگی حفرهای (Pitting) در محیطهای کلریدی بهطور قابلتوجهی افزایش یابد. اگر پروژه در تماس با آب دریا یا محلولهای کلریدی است، ۳۱۶ انتخاب منطقیتری است.
فیلر ۳۰۹ چه کاربردی دارد؟
یکی از مزیتهای ۳۰۹ این است که فقط نباید آن را بهعنوان «فیلر یک نوع استیل» دید. ESAB برای OK Tigrod 309LSi کاربردهایی مثل فولادهای کروم-نیکل از نوع ۲۳Cr-۱۲Ni، لایههای بافر و اتصالهای غیرهمجنس را معرفی میکند. در این کاربردها کنترل رقت فلز جوش نیز اهمیت دارد.
هشدار فنی: در اتصال استیل به فولاد کربنی، اگر فیلر ۳۰۹ استفاده نکنید، احتمال تشکیل فاز مارتنزیت در منطقه اتصال وجود دارد که منجر به ترکخوردگی میشود. فیلر ۳۰۹ بهعنوان لایه بافر، این ریسک را به حداقل میرساند.
قبل از خرید فیلر این ۵ مورد را مشخص کنید
۱. گرید دقیق فلز پایه
۲. روش جوشکاری
۳. ضخامت قطعه
۴. شرایط سرویس و محیط کاری
۵. استاندارد یا WPS پروژه، در صورت وجود
متخصصین تکنوتامین نیز همین رویکرد را بهعنوان مهمترین معیار انتخاب فیلر مطرح کردهاند و تأکید دارند که انتخاب باید براساس سازگاری فنی با متریال و شرایط واقعی سرویس انجام شود.
به گفته سینا رهبر، مدیر تکنوتامین: «پیشنهاد میشود این چند گزینه قبل از جوشکاری رعایت شود:
- آنالیز دقیق آلیاژ قطعه
- مساحت جوشکاری
- بودجه پروژه مورد نظر
- مشاوره قبل از خرید »
تجربه واقعی در انتخاب ماده جوشکاری
یکی از اشتباهات رایج این است که خریدار فقط براساس اسم محصول یا قیمت تصمیم بگیرد. در تجربه تیم تأمین تکنوتامین، مواردی وجود داشته که ابتدا محصول گرانتری درخواست شده، اما پس از بررسی قطعه و شرایط کار، گزینه دیگری پیشنهاد شده است.
مطالعه موردی واقعی:
| مؤلفه | توضیح |
|---|---|
| پروژه | تأمین فیلر برای یکی از قطعهسازان توربین در تهران |
| درخواست اولیه | فیلر استلایت ۶ (پایه کبالت) — حدود ۵۰۰۰ دلار |
| چالش | مشتری بر اساس تجربه قبلی اصرار داشت فقط استلایت ۶ پاسخگو است |
| بررسی فنی | تیم تکنوتامین قطعه را بررسی کرد: دمای سرویس زیر ۴۰۰ درجه، سایش متوسط، نیاز به ماشینکاری |
| راهحل پیشنهادی | فیلر ۳۱۰ (آستنیتی با کربن بالا) — حدود ۵۰۰۰ دلار صرفهجویی |
| نتیجه | مشتری پس از تست، تأیید کرد و سفارش دائمی داد |
این دقیقاً نشان میدهد که محصول مناسب لزوماً گرانترین محصول نیست.
نکات تخصصی و اشتباهات رایج
هشدار: بزرگترین اشتباه در جوشکاری استیل، عدم کنترل حرارت ورودی است. اگر حرارت بیش از حد باشد، کروم کاربید تشکیل میشود و مقاومت خوردگی کاهش مییابد. برای استیل ۳۰۴، حرارت ورودی نباید از ۱۵ کیلوژول بر سانتیمتر تجاوز کند.
نکته تخصصی: قبل از جوشکاری استیل، سطح را با استون یا الکل کاملاً تمیز کنید. وجود روغن یا گریس باعث تخلخل و کاهش کیفیت جوش میشود. برای تمیزکاری مکانیکی، حتماً از برس استیل مخصوص استفاده کنید (برس فولاد کربنی باعث آلودگی سطح میشود).
سوالات متداول (FAQ)
آیا برای جوشکاری استیل ۳۰۴ حتماً باید از فیلر ۳۰۸ استفاده کرد؟
در بیشتر موارد بله، اما اگر شرایط سرویس خاص باشد (دمای بالا یا محیط خورنده)، ممکن است فیلر ۳۱۶ یا ۳۰۹ گزینه بهتری باشد. انتخاب نهایی باید بر اساس دیتاشیت و مشورت فنی انجام شود.
آیا الکترود ۳۱۶ برای استیل ۳۰۴ هم کار میکند؟
بله، اما معمولاً اقتصادی نیست. فیلر ۳۱۶ گرانتر از ۳۰۸ است و اگر نیازی به مقاومت خوردگی بالاتر نباشد، استفاده از آن توجیه فنی ندارد.
چرا جوش استیل من ترک میخورد؟
دلایل متعددی دارد: حرارت ورودی بالا، عدم استفاده از فیلر مناسب، عدم پیشگرم یا خنکسازی سریع. برای عیبیابی دقیق، مشخصات پروژه را برای کارشناسان فنی ارسال کنید.
منابع و مستندات
- استاندارد AWS A5.4 — مشخصات الکترودهای فولاد ضدزنگ
- استاندارد AWS A5.9 — مشخصات سیم و فیلرهای فولاد ضدزنگ
- دیتاشیت رسمی ESAB OK Tigrod 308LSi
- دیتاشیت رسمی ESAB OK Tigrod 316LSi
- دیتاشیت رسمی ESAB OK Tigrod 309LSi
- تجربه میدانی تیم فنی تکنوتامین در پروژههای پتروشیمی، نیروگاهی و قطعهسازی\
درباره تکنوتامین
تکنوتامین تأمینکننده تخصصی الکترود، فیلر و تجهیزات جوشکاری برای صنایع نفت، گاز و پتروشیمی است. این مجموعه با تکیه بر دانش فنی و تأمین از برندهای معتبر جهانی، اصالت و کیفیت را به مشتریان خود ارائه میدهد.
آدرس: تهران، خیابان وحدت اسلامی، پایینتر از میدان حسنآباد، بنبست معتمدی، پلاک ۲
- تلفن: ۰۲۱-۶۶۷۵۰۴۲۳ | موبایل: ۰۹۱۲۷۹۵۷۱۹۹
- ایمیل: technotamin@gmail.com
- ساعات پاسخگویی: ۹ صبح تا ۵ بعدازظهر
جمعبندی
برای آموزش جوشکاری استیل، مهمترین درس این است که ابتدا متریال را بشناسیم، بعد روش جوشکاری را تعیین کنیم و در نهایت ماده مصرفی را انتخاب کنیم. اگر قرار است برای پروژه صنعتی از فیلر، الکترود یا سیم جوش استفاده شود، بهتر است قبل از سفارش، مشخصات فنی محصول با نیاز واقعی پروژه تطبیق داده شود.
همین حالا میتوانید مشخصات پروژه خود را برای کارشناسان تکنوتامین ارسال کنید و مشاوره فنی رایگان دریافت کنید.


